
资讯详情
激光加工烟尘过滤易堵损?复合滤材风阻效率平衡设计要点
激光烟尘复合滤材如何兼顾过滤效率与低风阻表现
激光切割、打标、焊接作业过程中产生的含焦油、细微颗粒物、VOCs的混合烟尘,一旦过滤端出现性能短板,轻则导致设备吸力下降、烟尘弥漫影响作业视线与人员健康,重则缩短净化设备风机寿命。不少采购方在选型时只盯着初始过滤效率数值,换上耗材后没用到预期寿命就出现通风量骤降、异味穿透的问题。以下从实际工况的性能冲突点出发,拆解滤材设计的核心逻辑,帮采购与技术人员避开选型偏差,找到适配自身作业场景的过滤方案。
过滤效率与风阻的核心冲突来源
激光加工产生的烟尘成分远比常规空气复杂,既有0.3μm以下的金属、非金属超细颗粒物,也有加工塑料、皮革、涂层材料产生的焦油状粘性物质,还有各类挥发性有机异味。常规单一层级的滤材如果要把颗粒物拦截效率做高,就需要把纤维孔径做小,很快会被粘性颗粒物堵死孔隙,风阻在短时间内直线上升;如果为了保证通风量放大纤维间隙,又会出现超细颗粒物穿透、异味拦截不足的问题。激光烟尘复合滤材的设计本质,就是通过多层功能结构的搭配,把不同的过滤任务分配到对应层级,避免单一滤层承担全部过滤压力。
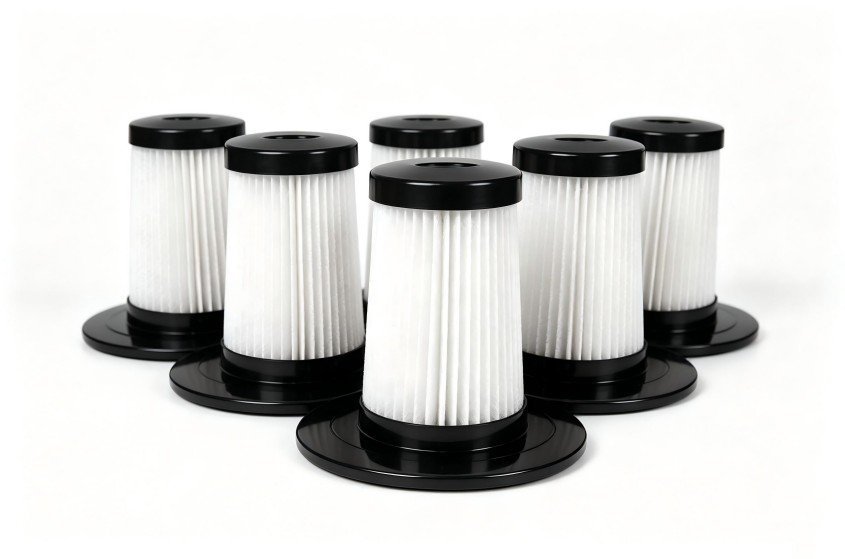
分层结构设计减少无效风阻损耗
迎风面的初效拦截层,需要选用梯度密度的纤维材料,先把大粒径的焊渣、碎屑、粘性焦油颗粒挡在最外层,避免这些大颗粒直接进入深层滤材造成不可逆堵塞。中间的高效过滤层不需要承担大颗粒拦截任务,就可以在保证超细颗粒物拦截效率的前提下,优化纤维排列方式,减少气流穿过时的阻力。后端的吸附层不能沿用常规高厚度炭层设计,要根据激光加工产生的VOCs成分调整炭晶负载方式,传统撒炭工艺容易出现炭粒分布不均的问题,局部炭层过厚会增加无谓风阻,炭层稀疏区域又会出现异味穿透,采用均匀负载的改性炭层,就能在相同炭含量的情况下,既保证异味吸附效率,又不会产生多余风阻。
容易加速滤材性能衰减的选型偏差
很多用户更换耗材时会发现,同样标称效率的滤材,实际使用寿命差出两三倍,大多和选型时忽略工况匹配有关。比如加工厚亚克力、PVC材料的场景,烟尘粘性成分占比高,如果选用不带预涂保护层的滤材,粘性物质会直接附着在高效滤层表面,很快堵死滤孔。长时间连续加工金属材料的场景,烟尘中超细金属颗粒物占比高,若中间高效层纤维容尘量不足,也会快速出现风阻上升问题。不少采购方在对比不同激光烟尘复合滤材时,习惯把初始风阻、初始效率作为核心判断标准,却忽略了容尘过程中的性能变化,这也是很多耗材上机后表现达不到预期的核心原因。真正适配工况的激光烟尘复合滤材,不需要靠牺牲某一项性能来满足另一项指标,而是通过结构与工艺的优化,让每一层滤材都发挥对应的作用。选型时不需要盲目追求最高的初始效率数值,要先梳理自身加工场景的烟尘成分、每日设备运行时长、设备额定通风量要求,再对应匹配滤材的层级配置,才能在保证烟尘排放达标的前提下,拉长耗材更换周期,降低综合运维成本。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。