资讯详情
激光烟雾过滤夹炭布加工耗损高?一体化省去复合工序结构性能分析
激光烟雾过滤场景下 一体化省去复合工序夹炭布的结构优势与应用特点
激光烟雾净化滤网生产环节,不少加工端会遇到传统夹炭布压合后炭粒脱落、褶皱加工时边缘开裂、成品风阻与初始设计值偏差大的问题,直接拉高生产环节的不良率,也会导致终端设备在处理焊接、切割产生的混合烟气时,吸附寿命达不到预期。很多采购端会把问题归因为胶水粘合强度不够,反复调整压合温度与胶量,却忽略了滤材本身的结构设计差异。下文将从结构成型逻辑、加工适配表现、工况匹配性三个层面展开梳理,帮助生产端理清滤材选型的判断方向。
传统多层夹炭布的加工性能瓶颈
传统夹炭布多采用“支撑无纺布+胶层+炭层+胶层+保护层”的多层复合结构,生产滤网的时候,加工端还需要根据滤网的褶皱要求、边框密封要求,再次进行压合、模切工序,这个过程里,因为本身已经有多层胶粘结构,二次加工时很容易出现层间错位,炭粒受挤压脱落,堵塞滤材孔隙,导致局部风阻升高。部分加工端为了减少脱层问题,会加大胶水量、提升压合温度,反而会让胶层渗透进炭粒孔隙,降低有效吸附容量,还会让滤材整体硬度上升,打褶时褶皱回弹率不稳定,增加后续边框密封的难度。尤其是激光烟雾过滤场景,需要滤材同时拦截颗粒物和吸附焦油、VOC类混合烟气,对炭层的均匀度要求很高,传统结构在二次复合时如果出现炭层偏移,就会出现局部吸附饱和快、漏烟的问题。
一体化结构如何省去多重复合环节
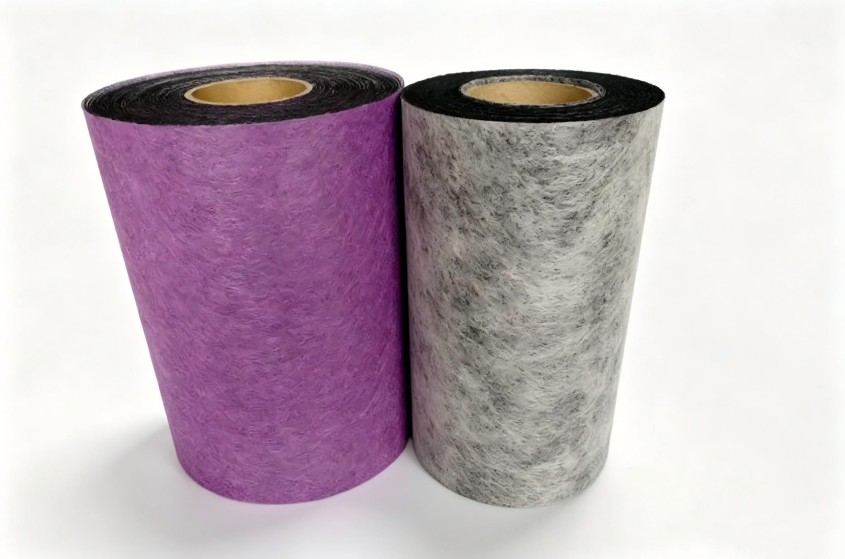
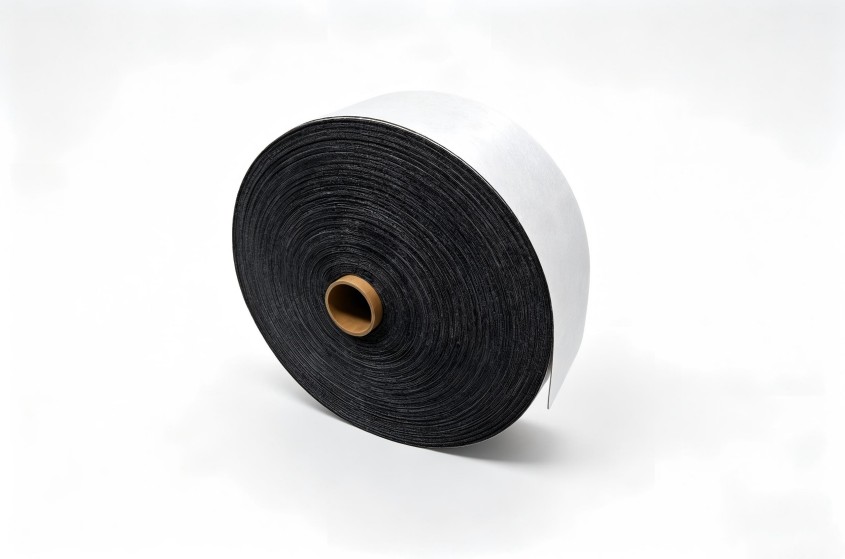
和传统多层胶粘复合的结构不同,一体化省去复合工序夹炭布采用纤维固炭的成型逻辑,在滤材生产环节就将活性炭颗粒均匀嵌入三维纤维骨架中,不需要额外涂布胶粘层来固定炭粒,也不需要加工端在后续滤网生产中再次进行多层压合。这种结构从根源上减少了胶层对炭粒吸附孔隙的堵塞,炭层与纤维骨架结合更稳固,模切、打褶过程中不会因为外力挤压出现炭粒脱落、层间分离的问题。因为省去了后续的复合工序,加工端不需要预留复合环节的材料损耗、设备调试时间,模切后的边角料也不会因为复合胶层的问题难以回收处理,能有效压缩生产环节的非必要成本。
激光烟雾过滤场景的性能匹配要求
激光加工产生的烟气成分复杂,既有高温的固体颗粒物,也有裂解产生的VOC、焦油类粘性物质,对滤材的要求不是单一的吸附效率高就行。首先要保持稳定的低风阻,避免影响设备的排烟效率,导致烟气在加工舱内逸散;其次炭层要能持续接触烟气,不会因为粘性物质附着就快速堵塞孔隙。一体化省去复合工序夹炭布因为没有额外胶层阻挡,炭粒的有效吸附面积更充足,纤维骨架的孔隙率可以根据激光设备的风量要求灵活调整,平衡过滤效率与风阻表现。这种结构的滤材在打褶成滤网后,褶皱之间的通风间隙更均匀,不会出现局部透风、局部堵死的情况,对粘性焦油的容纳量也比胶粘复合的夹炭布更高,能延长滤网的整体更换周期。
选型时需重点核查的滤材属性
针对激光烟雾过滤场景选择夹炭布时,不要只看初始标注的炭含量参数,要先确认滤材的结构形式,可取小样反复揉搓、模拟模切冲压,观察是否有明显的炭粒脱落,再结合自身的加工工序判断是否需要额外的复合环节。如果加工端需要简化生产流程、降低二次复合带来的品质波动,一体化省去复合工序夹炭布是更适配的选择。选型时可以根据具体的激光加工工况,调整滤材的炭层克重、纤维孔径,匹配不同风量、不同烟气浓度的过滤需求,不需要被固定规格的成品滤材限制。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。