
资讯详情
激光烟雾净化场景 非标裁切滤网适配需兼顾密封与风阻平衡
激光烟雾净化场景下 非标裁切滤网的装机适配与性能优化要点
激光打标、切割、焊接工序产生的含焦油、细颗粒烟雾,一旦过滤环节适配不到位,很容易出现烟尘散溢、滤芯过早堵塞、设备吸风口风量不足的问题。很多采购方选型时只关注滤材本身的过滤等级,忽略了裁切精度、边缘处理与设备腔体的匹配度,装机后才发现漏烟、风阻超标的问题,反而增加了耗材更换频率与车间环境整改成本。接下来会从实际装机的常见故障点切入,梳理非标过滤件的校验维度,帮助相关人员避开适配误区。
装机漏烟问题 根源不止在密封胶条
很多运维人员处理这类故障时,只会反复更换加厚密封胶条,却没有意识到非标裁切滤网的加工精度才是漏烟问题的核心诱因。激光烟雾净化设备的滤槽安装位普遍预留公差区间很小,裁切时如果边缘出现斜边、尺寸正负偏差超出范围,滤材压入槽体后就会出现局部翘起、压合不实的缝隙。含焦油、细颗粒的烟雾没经过滤层吸附拦截,直接从缝隙穿过流向出风口,就会出现车间烟味散不去、滤芯表面积灰分布不均、出风口检测颗粒物超标的情况。单纯加厚胶条不仅会增加滤材安装的难度,还可能因为局部压力过大挤压滤材变形,进一步扩大密封缝隙。
风阻异常偏高 要关注裁切后的滤材层级结构
除了漏烟问题,非标过滤件装机后风量骤降、烟雾吸不走也是高频故障。不少技术人员排查时会先检查风机故障、管道漏风,绕了一圈才发现问题出在滤材裁切环节。激光烟雾净化所用的滤材多为HEPA与活性炭复合结构,不同层的纤维密度、炭层孔隙率都有精准设计,如果裁切时刀具角度不对、下压力度过大,会导致滤材纤维层被压密、活性炭孔隙被挤压堵塞。部分加工方因为不熟悉滤材的复合结构,采用统一参数加工不同材质的非标裁切滤网,很容易出现滤材压密、风阻升高的问题,哪怕整体尺寸符合安装要求,实际有效通风面积也会下降,风阻比采用适配工艺裁切的产品明显偏高,不仅影响烟雾收集效率,还会加快滤芯堵塞速度,缩短更换周期。
非标尺寸过滤件 适配校验要覆盖三个核心环节
要减少装机后的适配故障,不能等装到设备上出了问题再整改,需要在样件校验阶段就覆盖三个核心维度。
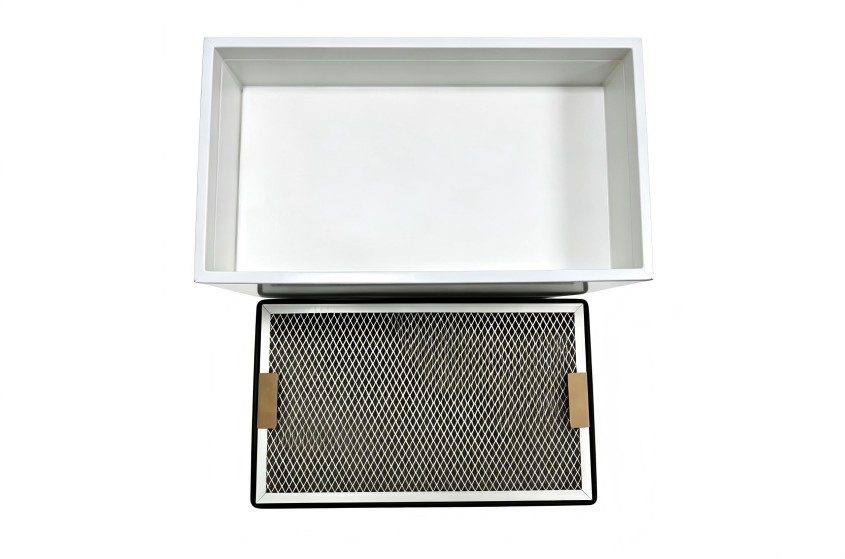
- 裁切精度校验:拿到样件后不要只测量长宽与对角线尺寸,还要逐边检查边缘是否有毛边、压溃、分层情况,模拟装入滤槽后确认四周压合受力均匀,没有局部凸起或预留间隙。针对抽拉式安装的滤槽,还要确认裁切后的滤材边缘顺滑度,避免安装时卡滞刮坏密封结构。
- 风阻匹配校验:要结合设备风机的额定风压参数,选择对应过滤等级的滤材,不要盲目追求更高过滤等级导致风阻超出风机负载,反而降低整体净化效率。
- 边缘工艺校验:针对激光烟雾含黏性焦油的特点,边缘密封材质要选择耐油气腐蚀的类型,避免长期使用后胶条老化发硬出现缝隙。
除了加工环节的精度控制,前期需求对接时明确设备的工况参数,也是保证非标裁切滤网装机适配的前提。对接时尽量提供滤槽的实际测量尺寸、固定方式、烟雾成分、风机风压参数,能有效减少反复打样调整的时间。针对这类定制化适配需求,创洁滤材会结合具体设备的滤槽结构与风机参数,在裁切环节匹配对应刀具精度与压力参数,配套完成样件的风阻、密封性能校验,避免滤材结构损伤影响通风性能。
创洁滤材可根据您的实际需求,提供全流程定制化的空气过滤整体解决方案。