
资讯详情
工业化学过滤工况下 非标裁切滤网常见失效问题与品控要点
工业化学过滤工况下 非标裁切滤网的失效诱因与品控逻辑
工业化学过滤环节涉及的设备类型杂、安装预留位尺寸不统一,非标裁切滤网是很多生产线过滤单元的核心配件。不少采购方选型时只关注滤材本身的吸附、过滤参数,忽略裁切加工环节的质量管控,装机后短时间内就出现漏风、旁通、滤材脱层问题,反而拉高了整条过滤线的运维成本。本文围绕这类失效问题的核心诱因,拆解加工环节的关键管控节点,帮从业者快速定位问题、明确采购验收的核心判断维度。
裁切尺寸偏差是过滤旁通的首要诱因
不少采购与技术人员对滤材裁切的认知停留在“按给定尺寸剪切成形”层面,实际上工业化学过滤场景对滤网的尺寸公差要求远高于民用场景——设备安装槽的密封间隙通常控制在毫米级,裁切时如果边缘走斜、尺寸偏差超过阈值,装机后滤材与边框之间会形成固定漏风通道,未经过滤的含化学污染物的废气直接从缝隙旁通,哪怕滤材本身的吸附效率再高,整体过滤效果也无法达标。
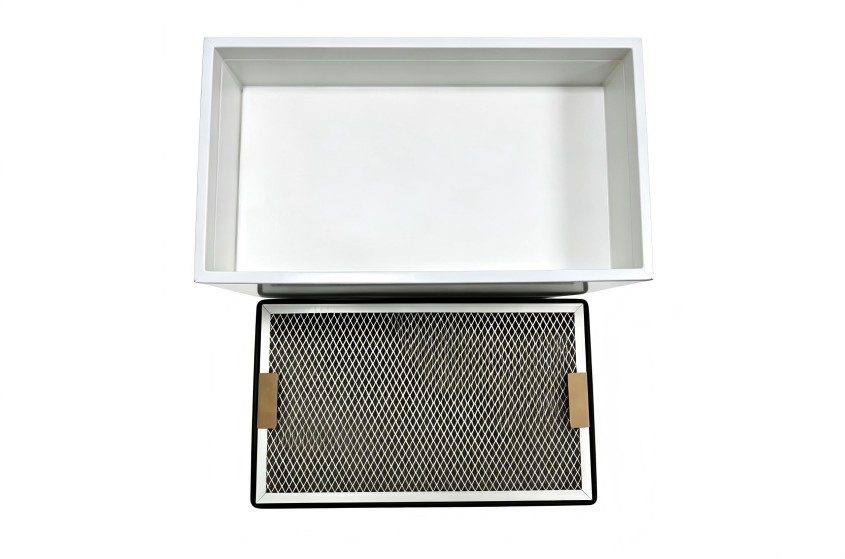
不同于标准规格滤网的模具化批量裁切,非标裁切滤网的加工需要先根据安装位的实测尺寸做定位校准,尤其是带固定折距结构的HEPA复合滤材、活性炭滤材,裁切时还要同步对齐折峰位置,避免折层挤压变形堵塞风路。部分裁切作业采用人工测量定位,很容易出现对角线偏差、边缘不直的问题,这类偏差从外观上很难第一时间发现,装机后才会出现密封不严的问题。
边缘处理工艺直接影响滤材结构稳定性
化学过滤场景的气流中常混杂腐蚀性气体、黏性颗粒物,滤网边缘如果只是简单剪切不做封边处理,长时间受气流冲刷后,很容易出现滤材分层、炭粉脱落、纤维散逸问题。脱落的碎屑随气流进入后端生产环节,还可能造成产品良率下降。
不同滤材适配的封边工艺存在明显差异:HEPA玻纤滤材脆性高,适合用热熔压边封固,裁切同步完成边缘热熔,避免纤维散逸;活性炭复合滤材则需要考虑封边胶黏剂的耐腐蚀性,提前匹配场景中废气的化学成分选择胶型,避免胶层被废气腐蚀后出现开胶、掉炭问题。应用于高湿度工况的滤网,边缘封边还要做防潮处理,避免水汽从裁切断面进入滤材内部,造成活性炭提前失效、滤材发霉。
多层滤材裁切时的对位精度容易被忽略
用于化学过滤的非标规格滤网通常由2-4层不同功能的滤材复合而成,常见结构为初效拦截层+活性炭吸附层+高效过滤层,各层滤材的厚度、拉伸张力差异较大。裁切过程中如果层间出现移位,会导致有效过滤面积缩水,局部风阻异常升高,既会增加风机的运行负载,也会让滤材的实际容污能力低于设计值,缩短滤网的更换周期。
部分加工环节为了提升裁切效率,会提前将大卷不同功能的滤材复合后再统一裁切,却没有提前做层间张力匹配,裁切完成后滤材因为各层回缩率不同出现卷曲、起拱,装机后无法与密封胶条完全贴合,同样会造成漏风问题。
采购非标裁切滤网时,除了核对滤材本身的性能检测报告,也要将裁切公差、封边工艺、层间对位精度要求明确写入采购技术协议。验收环节不能只做简单的长宽尺寸测量,还要检查边缘封边的平整度,观察层间有没有移位、折层有没有挤压变形,有检测条件的可以搭配简易风阻测试,对比设计值判断是否存在裁切导致的滤材堵塞问题,从加工端减少过滤失效的可能。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。