
资讯详情
激光烟雾净化滤网生产环节 HEPA滤材分切常见异常与管控要点
激光烟雾净化滤网生产中HEPA滤材分切的异常问题与管控方向
激光烟雾包含大量亚微米级颗粒物与粘性焦油成分,对滤网的密封性能、滤材完整性要求极高。不少滤网生产企业遇到过成品上线后短时间内风阻飙升、边缘漏烟、过滤效率不达标的问题,排查时往往优先更换滤材等级、调整密封胶工艺,却忽略了前期HEPA滤材分切环节的工艺偏差。本文将拆解分切环节常见异常的诱因,梳理生产管控的可落地方向,帮助企业减少物料损耗,提升成品在激光烟雾工况下的运行稳定性。
分切工艺偏差对激光烟雾滤网的性能影响
HEPA滤材依靠超细玻璃纤维或熔喷纤维层层堆叠形成致密过滤层,纤维结构的完整性直接决定过滤效率与风阻表现。分切过程中如果工艺管控不到位,首先可能破坏滤材的局部纤维结构:刀具锋利度不足导致的纤维拉扯,会在分切面形成肉眼不易察觉的疏松带,激光烟雾中的细小焦油颗粒会快速在疏松带处堆积,造成局部风阻异常升高,直接缩短滤网使用寿命。
分切尺寸偏差会直接影响滤网的密封效果。如果分切后的滤材尺寸与滤网框架公差不匹配,安装后边缘会出现细小缝隙,未经过滤的烟雾直接从缝隙逃逸,导致整体过滤效率不达标,无法满足激光加工车间的烟尘排放要求。
毛边掉屑是分切环节易出现的另一类问题。分切产生的纤维碎屑如果残留在滤材表面,进入滤网褶层后,会在风机运行时被带出,造成二次污染。在精密激光加工场景下,这类随气流飘散的纤维碎屑还可能附着在加工镜片或工件表面,影响加工精度与成品良率。
HEPA滤材分切的三类工艺管控方向
刀具选型与磨损管控
需要根据HEPA滤材的纤维特性,选用硬度匹配、刃口无缺口的专用分切刀具,同时建立固定的刀具磨损检查与更换周期,避免刀具钝化后拉扯纤维,造成毛边或纤维层错位。针对激光烟雾净化滤网所用的低阻高效HEPA滤材,由于纤维更细、结构更蓬松,刀具的检查周期需要适当缩短,避免批量分切出现质量问题。
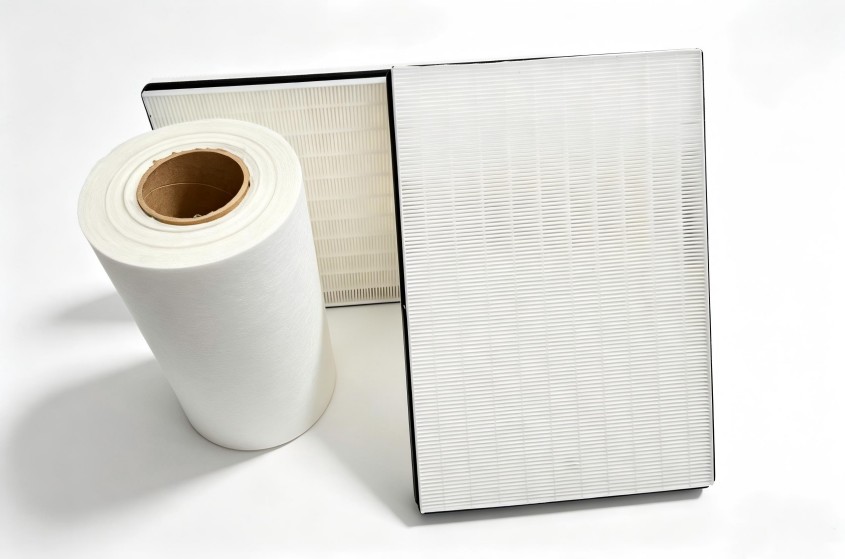
走料张力的动态调整
HEPA滤材在分切过程中需要保持恒定的走料张力,张力过大容易拉伸滤材,导致纤维孔隙变大,过滤效率下降;张力过小则会出现滤材跑偏、褶皱,造成尺寸偏差。不同克重、不同纤维材质的HEPA滤材,适配的张力参数不同,换料时需要根据滤材特性做对应调整,避免沿用固定参数导致的批量不良。分切过程中还需要实时监控走料状态,及时校正滤材偏移,保证分切尺寸的一致性。
分切后的边缘处理与清洁
分切完成后的滤材边缘需要做压合或修边处理,避免边缘纤维脱落,同时需要采用负压吸尘方式清除分切产生的碎屑,避免碎屑残留在滤材表面。针对激光烟雾净化场景的滤网,边缘处理的要求更高,一旦有纤维碎屑脱落,随气流进入激光加工腔体,可能造成镜片污染或工件瑕疵,因此清洁完成后还需要对滤材表面做目视检查,确认无残留碎屑。
适配激光烟雾工况的分切质量验证方法
针对激光烟雾净化场景的特殊要求,HEPA滤材分切后的检测标准需要比普通民用滤网更严格,不能仅靠肉眼检查外观,需要结合应用场景做针对性验证。
首先是尺寸精度验证,需严格按照滤网框架的公差要求,测量分切后滤材的长宽尺寸与对角线偏差,确认尺寸偏差控制在允许范围内,从源头避免安装时出现密封缝隙。其次是切面完整性检查,可通过放大镜观察切面是否有纤维拉扯、分层的情况,必要时可对分切边缘做局部风阻与效率测试,确认没有出现纤维结构破坏的问题。最后是掉屑测试,可通过模拟风机运行的额定风速,对分切后的滤材做固定时长的吹扫测试,检查是否有纤维碎屑脱落,避免使用过程中出现二次污染。
创洁滤材在滤材生产加工环节,会针对不同下游场景的精度要求调整分切工艺参数,每批次产品均完成尺寸、切面完整性、性能一致性的多轮检测,减少下游滤网生产的适配问题。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。