
资讯详情
激光烟雾过滤风阻高易衰减 3D打印可编辑工艺活性炭夹碳布炭量解析
激光烟雾过滤风阻高易衰减?夹碳布炭量设计是核心
很多激光切割、打标加工车间的过滤系统更换滤材没两周就出现排风吸力下降、异味溢散的问题,运维人员往往归因为滤材等级不够,盲目加厚滤层反而进一步抬升风阻,增加风机能耗。实际上这类工况的过滤瓶颈大多出在夹碳布的炭量设计与结构工艺上,下面将从炭层负载逻辑、风阻平衡原理、工况适配要点三个层面展开分析,帮助选型时避开“炭量越高越好”的认知误区,找到适配自身产线的滤材方案。
炭量不是越高越好,负载结构直接影响过滤表现
传统撒炭工艺生产的炭布,往往通过提升炭附着量追求更高的吸附容量,但炭颗粒堆积在基材纤维缝隙间,很容易被激光烟雾中的黏性焦油颗粒堵塞孔隙,运行1200小时左右就会出现风阻陡增、吸附能力断崖式下降的问题。而3D打印可编辑工艺活性炭夹碳布炭量设计,打破了传统撒炭工艺“平面堆炭”的局限,通过分层定点负载的结构,将活性炭颗粒固定在三维立体纤维空腔内,既保证炭颗粒与气流的充分接触,又预留足够的烟气通行通道,避免焦油快速堵孔。不少用户采购时会要求碳布炭量做到最高值,却忽略了激光烟雾中的黏性成分对孔隙的堵塞风险,炭量过高反而会缩短滤材的有效使用寿命,增加综合换材成本。
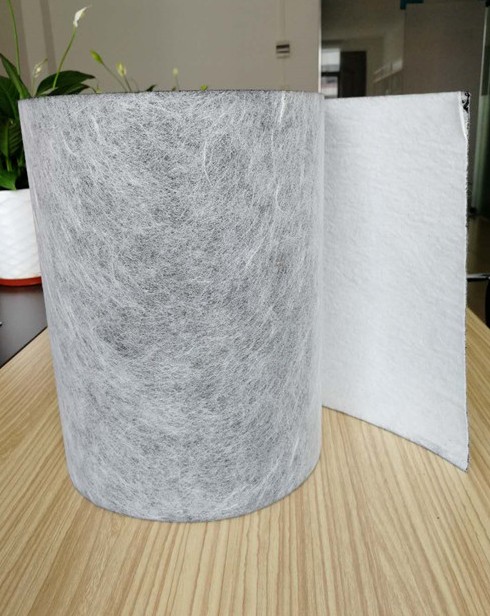
激光场景滤材选型,需平衡三个核心指标
初始风阻与额定风量匹配
激光加工设备的排风风机风压是固定值,若炭布的初始风阻超过风机风压阈值,就算吸附容量再高,也会因为气流穿不透滤层导致异味从车间缝隙溢散。选型时需要根据设备的额定排风量、管道长度计算允许的滤材初始风阻范围,再对应调整夹碳布的克重与炭量参数,不能盲目追求高炭载。
抗堵性能适配烟气成分
切割亚克力、皮革、木板等材料产生的烟气含有大量黏性焦油成分,普通平面结构的夹碳布孔隙小,焦油附着后会快速封死炭颗粒吸附位点,这也是很多滤材看起来炭量充足却很快失效的原因。3D打印可编辑工艺活性炭夹碳布炭量可根据烟气的黏性、浓度调整炭层孔隙率,在保证VOC吸附效率的同时,延缓焦油堵孔的速度,拉长滤材更换周期。
炭层附着牢度避免二次污染
激光加工场景的气流流速波动大,若炭布的炭颗粒附着牢度不足,高速气流会裹挟炭颗粒进入排风管道,甚至从出风口飘出造成车间二次污染,影响加工工件表面洁净度。合格的夹碳布需要通过固定的摩擦、风速冲击测试,保证不同风速下炭颗粒脱落量控制在标准范围内。
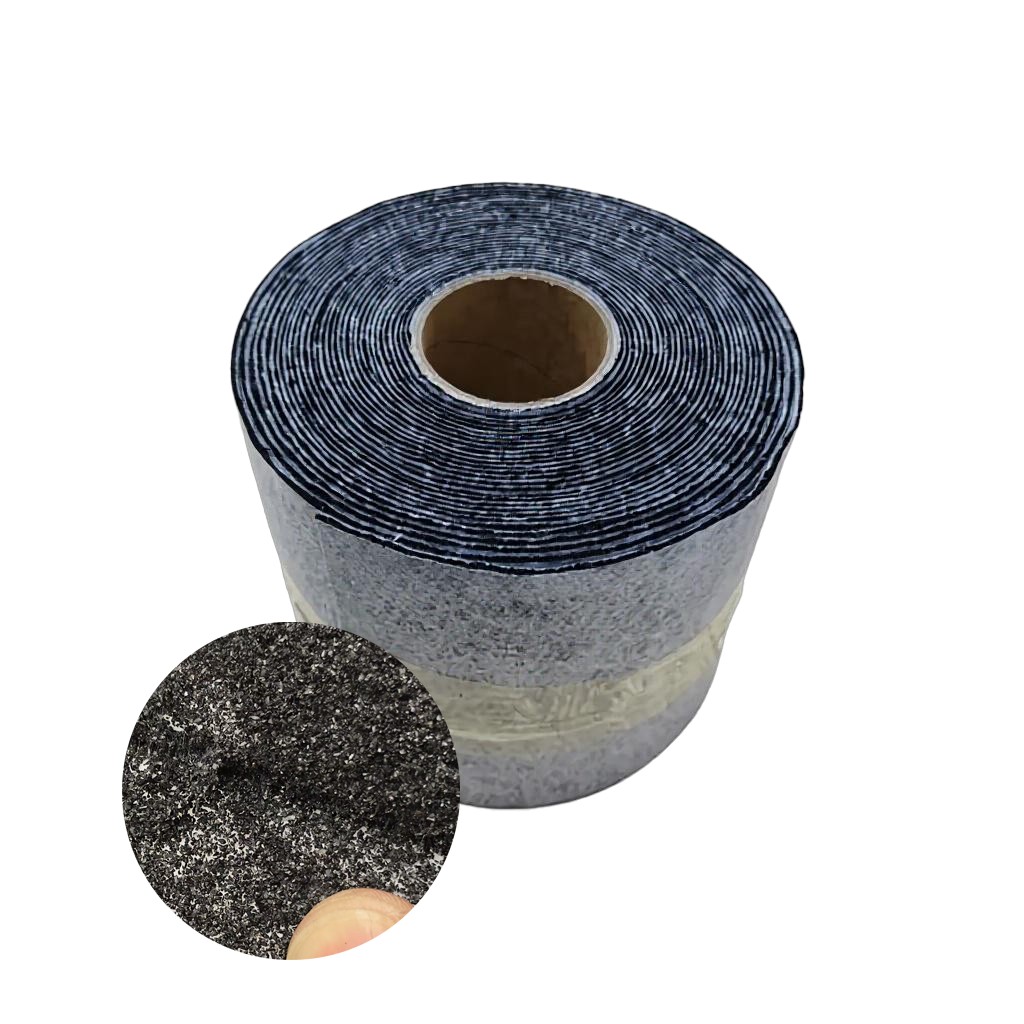
不同工况下的炭量调整逻辑
没有通用的炭量参数标准,需要结合具体工况调整。比如低浓度、无黏性烟尘的激光打标场景,炭量可适当调低,优先控制风阻;切割厚亚克力、密度板等黏性烟气浓度高的场景,可在三维结构的基础上优化活性炭改性配方,针对性吸附醛类、苯类异味,不需要单纯提升炭量堆附。很多用户在采购碳布时会直接索要固定克重的现货,往往出现要么风阻太高带不动、要么吸附不够用两周就透的问题,实际选型时需要先明确自身产线的烟气成分、排风参数、更换周期预期,再匹配对应的滤材结构与炭量设计。
3D打印可编辑工艺活性炭夹碳布炭量支持根据不同工况灵活调整点位密度、炭层分布位置,不需要受限于传统撒炭工艺的固定炭载比例,适配性更强。相较于固定炭载的常规碳布,3D打印可编辑工艺活性炭夹碳布炭量的可调节空间更大,能覆盖从低风阻劳保防护到高浓度工业过滤的多场景需求。这种工艺生产的炭布不会出现传统工艺局部炭层过厚、局部缺炭的问题,气流穿过滤材时接触更均匀,不会出现局部提前穿透的情况。
创洁滤材可根据您的实际需求,提供全流程定制化的空气过滤整体解决方案。