
资讯详情
激光加工烟尘过滤耗材怎么选 碳布风阻与吸附效率平衡逻辑
激光加工烟尘过滤耗材怎么选 碳布风阻与吸附效率平衡逻辑
很多激光加工车间更换过滤耗材后,常遇到两类棘手问题:要么烟尘异味拦不住,车间工位呛鼻刺眼,员工投诉不断;要么风阻过高,风机开足功率还是吸烟不畅,电费持续走高,滤材不到两周就完全堵死。不少采购选激光加工烟尘过滤耗材时,只盯着炭含量参数,觉得载炭量越高吸附效果越好,完全忽略碳布的结构设计对风阻的实际影响。接下来就从炭布的工艺结构出发,讲清风阻和吸附效率的平衡逻辑,帮大家避开选型踩坑。
激光加工场景下,滤材风阻和吸附效率为什么难平衡
激光烟尘的特殊属性对滤材的双重要求
激光加工切割亚克力、金属、皮革、木板等材料时,产生的污染物包含两类:一类是微米级的固体烟尘颗粒,一类是加工过程热解产生的VOCs异味。这就要求激光加工烟尘过滤耗材既要能拦截固体颗粒物,避免炭层孔隙被快速堵塞,又要保证炭层有足够的接触面积吸附气态异味,同时不能让风阻过高,影响整套吸烟系统的排风效率。很多普通炭布为了提升吸附量,盲目堆叠炭层厚度,反而让固体颗粒快速卡在炭层缝隙里,风阻短时间内陡升,不仅吸烟效果变差,还会加大风机负载。
碳布结构设计对两项性能的直接影响
炭布的吸附效率和风阻,从来不是单一参数决定的。同样克重的炭布,如果采用纤维均匀负载的工艺,让活性炭颗粒均匀附着在纤维骨架上,既能保证烟气通过时和炭粒充分接触吸附,又能预留足够的孔隙让气流顺畅通过,风阻就能控制在合理区间。如果炭粒分布不均,出现局部堆叠、局部无炭的情况,就容易出现部分位置漏吸异味、部分位置风阻过高堵孔的问题。部分场景下用到的3D立体结构炭布,就是通过立体纤维骨架的设计,在不增加风阻的前提下提升炭粒附着量,适配高浓度烟尘的加工场景。
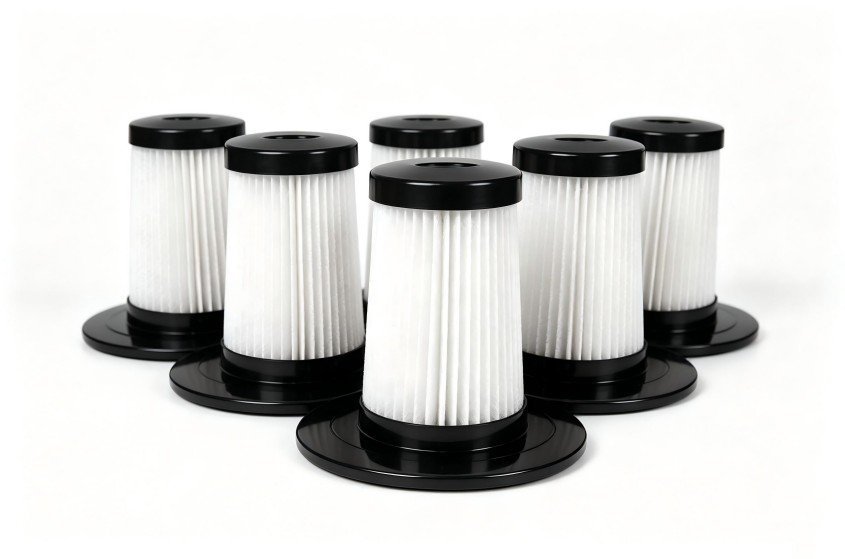
选激光加工烟尘过滤用碳布,要避开两个常见误区
不要只以炭含量作为唯一选型标准
很多采购拿到样品第一反应就是问炭含量多少,觉得炭含量越高,产品就越好。实际上炭含量只是基础参数,炭粒的吸附活性、附着牢固度、孔隙分布均匀度,都会直接影响实际使用效果。如果用的是低吸附值的回收炭,哪怕炭层做的再厚,对VOCs的吸附能力也有限,还会快速抬升风阻。针对激光加工的场景,炭布的炭含量只要匹配加工时长、烟尘浓度即可,不需要盲目追高参数。
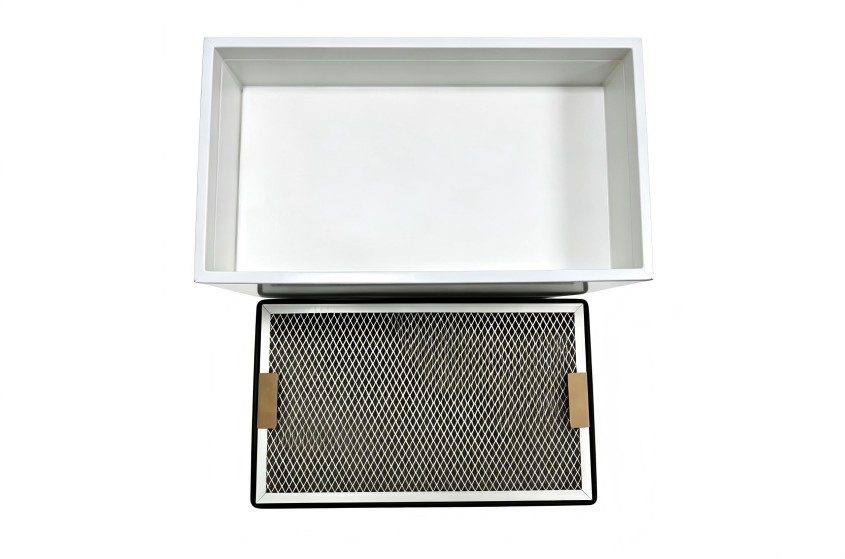
不要忽略初效拦截层的配套设计
激光加工烟尘里的固体大颗粒是造成滤材快速堵塞的核心原因,如果只靠炭布层同时拦截颗粒和吸附异味,炭层孔隙很快就会被颗粒物堵死,后续不仅风阻升高,异味吸附能力也会直接失效。合理的滤材结构应该在炭布进风面搭配对应精度的初效纤维层,先把大颗粒烟尘拦截下来,再让气流带着气态异味通过炭层吸附,这样既能延长碳布的使用寿命,也能把整体风阻稳定在合理区间,避免出现用几天就吸不动烟的问题。
不同激光加工工况的炭布选配参考
不同加工材质、不同功率的激光设备,产生的烟尘浓度、成分差异很大,对应的滤材选择也不能一概而论。比如加工亚克力、PVC这类热解异味重的材料,若配套吸烟系统风量在1200m³/h级别,可以选择载改性炭的炭布,针对性吸附大分子异味,风阻控制在中效区间即可,不需要过度追求低阻;如果是加工金属、薄木板这类烟尘颗粒多、异味相对轻的场景,可以选择带梯度孔隙结构的碳布,搭配稍厚的初效拦截层,优先保证容尘量,避免频繁更换耗材;如果是大功率长时间连续加工的工况,就需要选择立体结构的炭布,平衡容尘量、吸附效率和风阻三个维度,适配长时间连续作业的排风要求。选激光加工烟尘过滤耗材时,提前告知供方具体的加工材质、设备功率、每日作业时长,能更快匹配到适配的材料方案。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。