
资讯详情
激光烟雾净化场景圆桶滤网裁切要点 兼顾炭布吸附力与低风阻
激光烟雾净化场景下 圆桶滤网裁切与炭布选型的匹配逻辑
很多激光加工车间的排烟滤筒用不到1个月就出现风阻飙升、焦油异味反渗的问题,不少运维人员会直接归因为炭布碘值不够,却忽略了加工环节的精度影响。不少人存在认知偏差,觉得只要碳布吸附参数高,滤筒性能就一定好,实际上圆桶滤网裁切的公差、折距设计,会直接影响有效过滤面积与容尘量。本文结合1200风量常规激光加工工位的实际工况,拆解材料、工艺与性能的关联,帮助大家避开选型与采购的常见偏差。
炭布滤筒的风阻与吸附效率 为何和裁切工艺直接相关
激光烟雾的成分不是单纯的粉尘,还有亚克力、皮革、金属切割产生的焦油状气态污染物,需要靠炭布的多孔结构吸附,同时要保证气流能均匀穿过滤材,不能出现局部漏风或者堵死的情况。
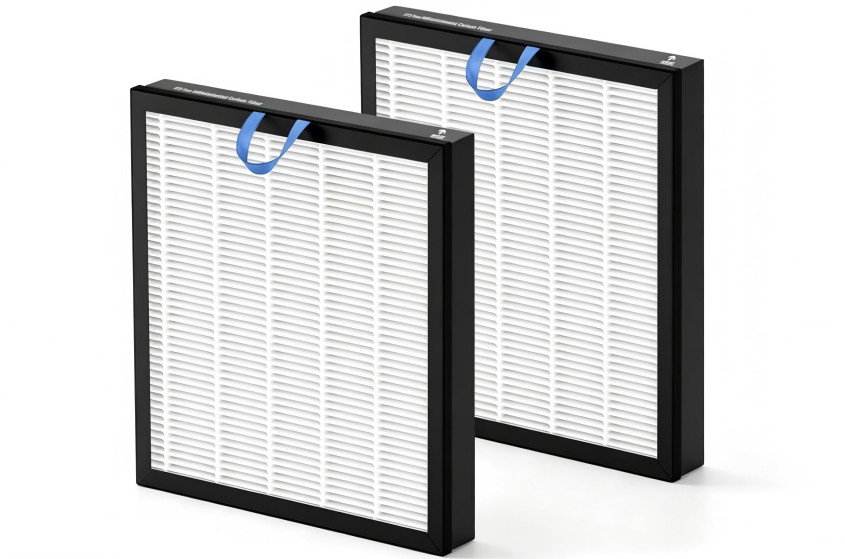
如果圆桶滤网裁切时折边公差超过2mm,相邻折页就会出现贴死的情况,原本设计的过风面会减少30%以上,气流只能从少数没有贴死的区域穿过,不仅会让局部炭布快速饱和,还会把风阻拉高,导致1200风量的工位实际排烟量不足额定值的60%,车间里的烟尘排不出去,很容易影响职业健康合规。
炭布本身带有一定的韧性,裁切时如果刀具磨损出现毛边,折成圆桶后滤材接缝处容易出现纤维脱落,掉下来的炭屑会附着在后端的HEPA层上,进一步抬高风阻,还可能造成二次污染。
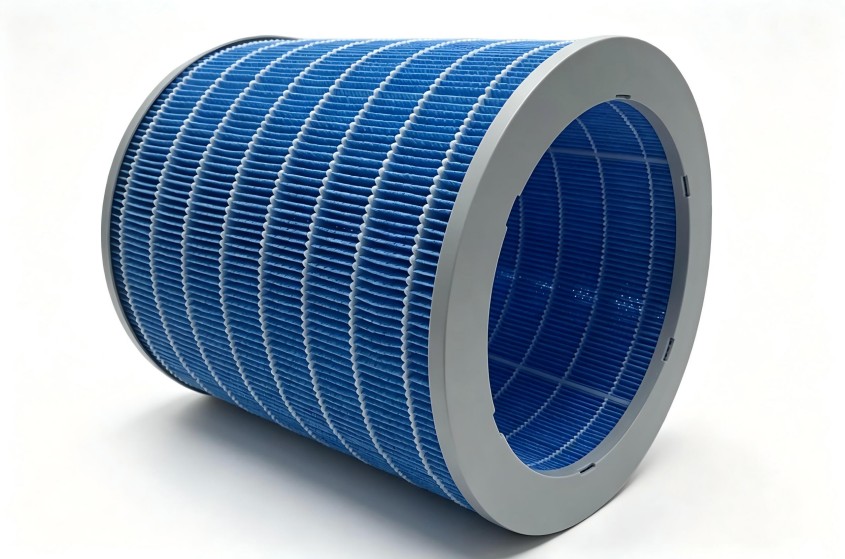
适配激光工况的圆桶滤网裁切 核心要关注三个细节
圆桶滤网的性能不是单靠炭布参数决定的,裁切环节的精度控制,直接决定了滤材的实际利用率,核心要盯紧三个细节:
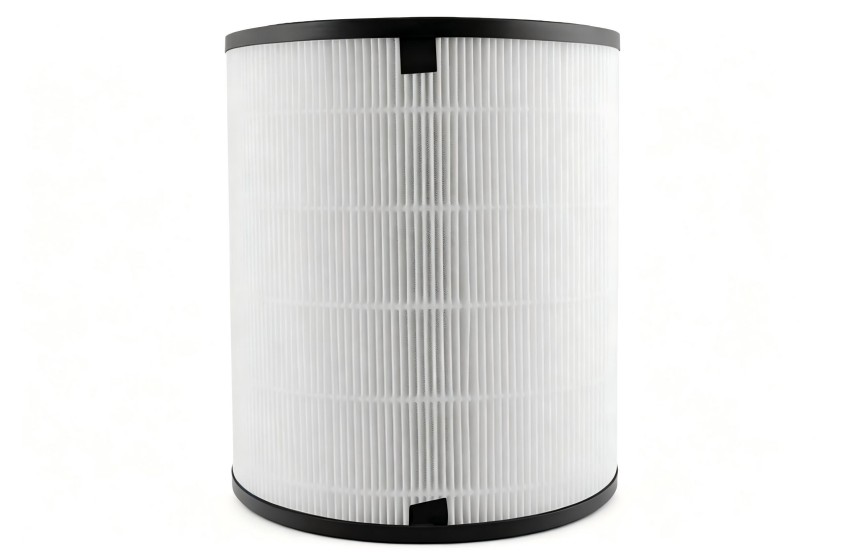
折距匹配炭布厚度,避免折页贴死
不同克重的碳布厚度差异在1mm-5mm之间,裁切前的折痕压印深度要随材料厚度调整,比如用于激光焦油吸附的3mm厚改性炭布,折距不能小于12mm,否则折成圆筒后相邻滤材面会完全贴合,过风通道被堵死。做折边定位时,要保证每一片裁片的折痕平行度公差控制在1mm以内,组装成圆桶后整圈滤材的折页间距均匀,气流可以均匀穿过滤材表面,不会出现局部过载。
接缝处裁切齐边,减少漏风与炭屑脱落
圆桶滤网的裁片接缝是容易出现漏风的薄弱点,如果裁切边出现斜边、毛边,拼接时即使打胶密封,也可能因为边缘不平整出现细微缝隙,未经过滤的含焦油烟气直接从缝隙穿过,很快就会在后端管道留下异味残留。齐边精度达标的裁片,拼接后接缝宽度可以控制在1mm以内,配合耐高温密封胶,能承受300Pa的风压不泄漏,适配激光加工时瞬间产生的大冲击力烟气。
裁片尺寸匹配端盖公差,避免滤材过度挤压
很多滤筒出现滤材提前褶皱破损,是因为裁片高度和端盖内槽尺寸不匹配,组装时滤材被强行挤压进端盖,原本平整的折页出现变形,局部过风面被堵。针对1200风量的常规激光工位滤筒,裁片的高度公差要控制在±0.5mm,组装后滤材在端盖内处于自然舒展状态,不会因为挤压出现折痕变形。
不同激光加工场景 炭布滤材与裁切工艺的适配调整
圆桶滤网裁切的折距、公差设计也要随滤材复合结构同步调整:如果是切割亚克力、PVC等产生高浓度焦油的工位,炭布要选载炭量更高的改性配方,裁切时可以适当加大折距,把单桶的有效过滤面积做足,延长容尘和吸附饱和的周期;如果是切割金属薄板产生细金属烟尘的工位,可以在炭布前端复合一层初效阻尘层,裁切时要注意两层材料的对齐公差,不能出现层间错位,否则会导致局部滤材厚度不均,风阻波动变大。
没有通用的万能滤筒配置,哪怕是同样尺寸的圆桶滤筒,加工时的裁切参数也要跟着实际工况的污染物类型、风量大小调整,才能平衡好吸附效率和风阻的关系。
滤筒采购与更换时的实用判断技巧
更换滤筒时不要只看碳布的吸附参数标称值,可以先抽出滤筒观察折页间距是否均匀,有没有相邻折页完全贴死的情况,摸一摸裁片接缝处有没有毛边、炭屑脱落的问题。如果是适配1200风量的工位,装好滤筒后可以在吸烟口位置用风速仪简单测试,出风口风速达到设计值的80%以上,说明裁切和组装精度达标,不会因为风阻过高影响排烟效果。
日常运维时,当滤筒表面积尘到1mm厚度时,可以用压缩空气从内向外反吹清灰,不要等风阻高到排烟不畅再处理,避免焦油渗入炭布深层造成不可逆堵塞,缩短滤筒的实际使用寿命。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。