
资讯详情
汽车空调滤芯包边加工漏炭风阻高?碳布滤材工艺管控要点
汽车空调滤芯包边加工中碳布滤材的工艺管控要点
不少汽车空调滤芯生产厂商将净化效果不佳的问题全部归因于碳布吸附性能不足,却忽略了包边工序与材料的匹配度影响。装车后出现炭粉泄漏、出风量下降、异味去除不达标的问题,很多时候并非炭布炭含量不够,而是加工工艺适配不到位。行业通用的1200mm幅宽碳布若未做针对性工艺适配,也易出现对位偏差问题。下文从材料特性、结构设计、制程管控三个维度拆解汽车空调滤芯包边加工的优化方向,帮助生产端降低不良率,平衡过滤效率与通风体验。
一、碳布特性与包边加工的关联逻辑
1. 碳布材料特性对包边效果的影响
碳布(行业专业表述常称炭布)是以纤维基材负载活性炭粉制成的过滤材料,表面存在蓬松的纤维层与存在脱落风险的炭粉,若包边时仅做简单压合,纤维层的回弹性会导致封边出现缝隙,使用时气流冲刷就会带出炭粉。与HEPA高效滤材的均匀致密结构不同,碳布的厚度、克重、炭层分布均匀度都会直接影响包边压合的平整度,克重越高、炭含量越高的材料,压合后回弹应力越强,对包边工艺的要求也越高。
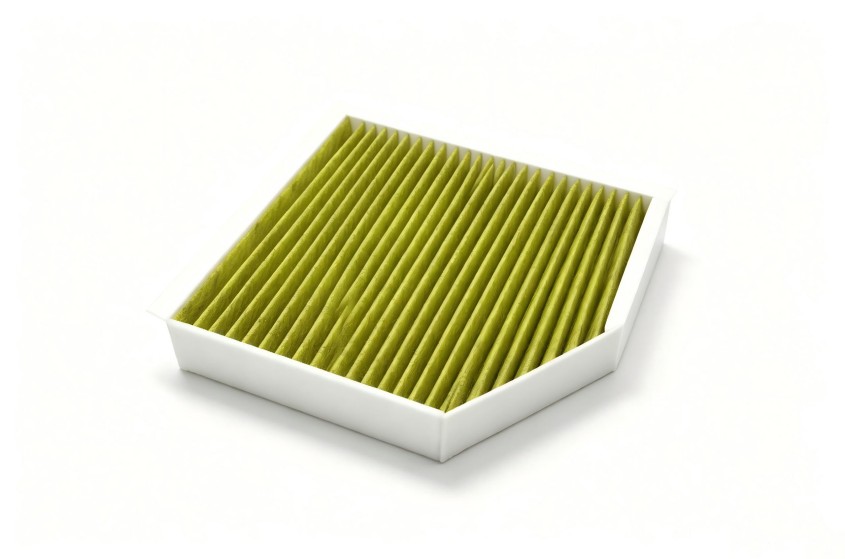
2. 包边工序的核心作用
包边并非简单将滤材边缘封死,一方面要通过边缘的密封结构避免未经过滤的气流从滤材侧边短路通过,另一方面要固定碳布边缘的炭粉与纤维,避免气流冲刷下出现脱落,同时还要预留足够的通风面积,不能因包边过宽挤占有效过滤面积,导致风阻升高。
二、汽车空调滤芯包边加工的核心管控维度
1. 结构设计适配要求
包边宽度需要根据碳布的克重、厚度调整,常规乘用车使用的碳布空调滤芯,包边宽度需要兼顾密封性与有效过滤面积。针对1200mm幅宽原料做排版裁切时,还要预留足够的对位公差,避免因材料收缩导致边缘包边宽度不均,出现局部漏封。若采用炭布与HEPA复合的结构,还需要针对两种材料的不同厚度差设计台阶式包边结构,避免压合时较薄的滤材层压合不实、较厚的碳布层被压损。
2. 制程参数管控要点
压合温度、压力、走料速度是三个核心参数:温度过高会烫损碳布纤维,导致炭粉脱落量上升;压力不足会出现封边缝隙,压力过高则会导致边缘滤材孔隙被压死,风阻升高;走料速度过快会导致压合不充分,速度过慢则会降低生产效率。参数需要根据具体使用的碳布克重、炭含量、改性工艺做针对性调试,不可直接套用普通HEPA滤网的包边参数。
三、不同产品的工艺适配方案
1. 常规乘用车空调滤芯适配
这类滤芯普遍采用常规克重碳布,重点管控包边的密封性与风阻平衡,在包边材料选择上优先选用与碳布熔接兼容性好的材质,减少胶水使用带来的VOC释放风险,适配座舱高温、高湿的使用环境,避免长期使用后包边开胶。
2. 改性炭布除味滤芯适配
针对负载改性活性炭、主打异味与有害气体去除的产品,需要适当降低压合压力、提升压合温度的均匀性,避免包边过程中破坏表层改性炭层结构,影响吸附效果。采用3D可编辑炭布工艺定制的材料,可根据包边需求调整纤维结构与表面平整度,降低工艺调试的复杂度。
3. 常见不良问题的排查思路
如果成品出现漏炭问题,先排查包边压合是否存在缝隙,再检查碳布本身的炭粉附着牢度,不要直接判定为材料不合格;如果出现风阻过高问题,先测量包边实际宽度是否超出设计值,再排查压合压力是否过大导致边缘孔隙堵死。汽车空调滤芯包边加工的参数调试需要建立小批量试产验证流程,结合滤材性能、车型安装空间、风量要求做综合调整。
四、工艺落地优化建议
首先建立材料入厂检验标准,对每批次碳布的克重、厚度、炭含量、幅宽(含1200mm常规规格)做入厂检测,根据参数波动微调包边工艺,避免不同批次材料混用同一套参数导致不良。其次在产品设计阶段就引入包边工艺评估,不要等滤材配方、裁切尺寸全部确定后再考虑包边问题,减少后期调机、改模的成本。针对有特殊改性工艺、特殊规格要求的炭布滤材,可提前与滤材供应端同步加工需求,协同优化材料韧性与表面平整度,更适配汽车空调滤芯包边加工的制程要求。
如需获取针对性的滤材选型建议与工艺优化方向,可联系创洁滤材技术团队。