
资讯详情
碳布加工不良解决方案 工业滤材掉炭风阻异常工艺优化路径
碳布加工不良解决方案 工业滤材掉炭风阻异常工艺优化路径
很多过滤器材厂商加工碳布时,常遇到掉炭脱粉、风阻不均、吸附效率提前衰减等问题,不少从业者默认是炭布本身含炭量不足,反复更换供应商仍无法根治。尤其加工适配1200m³/h额定风量的工业化学过滤滤网时,卷材走料、复合公差的影响会被放大,不良率波动更明显。本文从基材匹配、工艺管控、品控节点三个维度拆解问题根源,梳理可落地的碳布加工不良解决方案,帮助厂商减少量产不良损耗。
一、碳布加工常见不良表现与核心诱因
1.1 三类高频不良的实际影响
量产环节的碳布加工不良主要分为三类,对应不同的工况影响:
第一类是掉炭脱粉,裁切边缘或滤网表面有炭粉脱落,用于工业化学过滤场景时,脱落的炭粉可能随气流进入后端工段,造成二次污染,还会降低炭层实际吸附容量;
第二类是风阻离散,同批次卷材不同位置的初阻值差值过大,会导致成品滤网与风机风量的匹配度不足,实际过滤效率达不到设计要求;
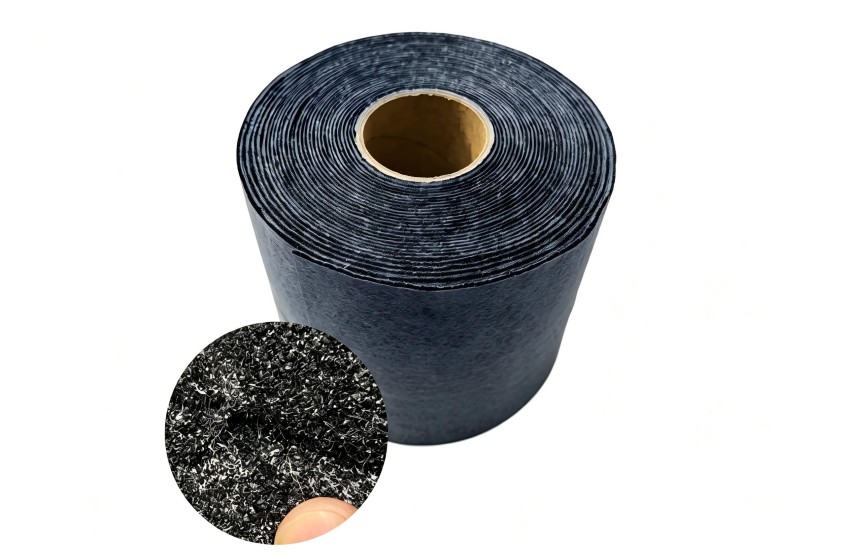
第三类是吸附寿命提前衰减,滤网装填后短时间内就出现有害气体穿透,无法满足工业场景的长期使用要求。
不少厂商遇到这类问题首先会怀疑炭布的含炭量指标,却容易忽略加工环节的变量影响。
1.2 容易被忽略的工艺与材质根源
碳布加工不良并非全部由原料品质导致,多数问题来自材料与工艺的适配偏差:
一是基材匹配不当,选用的无纺布基材孔隙过大或过小,与炭层的附着牢度不匹配,走料过程中易出现炭粉脱落,若基材本身透气性不均,还会直接导致风阻离散;
二是复合工艺参数偏差,涂胶量过多会堵塞活性炭孔隙,抬升整体风阻,涂胶量过少则炭层附着牢度不足,烘干、固化节拍不符合材料要求时,还会破坏活性炭孔隙结构,缩短吸附寿命;
三是量产管控缺失,卷材张力控制不稳、幅宽方向涂胶厚度不均,都会放大同批次产品的性能差异,这类问题在大幅宽卷材、高风量工况产品的加工中更为突出,需要系统的碳布加工不良解决方案做统筹调整,而非单一更换原料。
二、碳布加工不良解决方案的落地调整路径
2.1 提前完成基材与炭材的适配验证
加工前需根据工况的过滤要求、风量参数选择对应规格的碳布或炭布,针对高风量、高容尘要求的工业场景,优先选用孔隙结构均匀、炭层附着牢度高的基材,不要盲目追求高炭含量而忽略材料的结构稳定性。若使用带改性功能的活性炭布,还需提前确认改性配方与所用胶黏剂的兼容性,避免成分反应引发炭层脱落。
2.2 校准复合环节的核心工艺参数
针对掉炭脱粉问题,可在保证炭层孔隙通透率的前提下调整涂胶工艺,采用点状或网状涂胶方式,兼顾炭层附着牢度与通风性能;
针对风阻不均问题,定期校准涂胶辊、走料张力装置的精度,保证幅宽方向的炭层厚度、涂胶量公差处于合理区间;
针对吸附寿命不足问题,先排查加工过程中是否存在高温、高湿环境破坏活性炭孔隙结构,再对应调整固化温度与生产节拍,减少不必要的性能损耗。
2.3 建立全流程节点品控机制
无需等到成品检测环节再筛查不良,可在卷材入厂、复合加工、成品裁切三个节点设置对应检测项:入厂时抽检炭层附着牢度、初风阻数值,复合过程中实时监控涂胶量、走料张力稳定性,裁切后检查边缘掉炭情况,提前筛出异常卷材,减少后续工序的加工浪费。
三、量产阶段的前置预防措施
首先要建立对应工况的专属材料与工艺标准,不要用同一套参数加工所有类型的碳布,针对工业化学过滤场景的耐酸碱、高吸附要求,提前锁定适配的材料规格与工艺参数,避免随意换料引发的不良波动。
其次要做好加工设备的定期校准,尤其是涂胶、走料、烘干环节的设备参数,避免因设备公差引发批量不良。如果是多规格、小批量的定制订单,可先打样验证工艺稳定性,再推进批量生产,这套逻辑也是成熟的碳布加工不良解决方案的核心组成部分,可有效降低量产阶段的不良损耗。
如果厂商自身缺乏材料验证与工艺调试能力,也可借助上游滤材厂的技术能力协同调整,创洁滤材可依托全产业链自研自产能力与3D可编辑炭布核心工艺,根据工况要求提前完成碳布的结构与配方优化,降低加工端的适配成本。
如需结合您的具体过滤工况、净化需求和规格要求评估方案,可与创洁滤材技术团队进一步沟通。